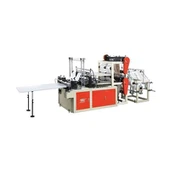
Prekybos centrai nerimą keliančiu greičiu naudoja plastikinius maišelius. Vidutinio-dydžio mažmeninės prekybos tinklas visose savo parduotuvėse gali sunaudoti daugiau nei milijoną maišelių per savaitę. Šiuos maišelius tiekiantys gamintojai dirba esant nuolatiniam slėgiui. Pelno maržos mažos. Pristatymo laikas yra griežtas. Prastova reiškė ne tik laiko, bet ir sutarčių praradimą. Prekybos centro maišelių gamybos mašinamodeliai yra ne tik neefektyvūs, bet ir negali veikti pakankamai greitai. Tai nėra geras verslo pasirinkimas.
Šiame darbe pristatomas modernizavimo inžinerinis ir veikimo būdasprekybos centrų maišelių gamybos mašinasistemos nepertraukiamai veikia 400 vienetų per minutę greičiu. Jis taip pat turi išlaikyti mažą matmenų tikslumą, sandarinimo stiprumą ir medžiagų nuostolius.
Framework Nepertraukiamas veikimas
Servo{0}}Varomos judesio sistemos pakeičia mechanines kameras
Senovinių maišelių gamintojai sandarinimui, pjaustymui ir lankstymui naudojo mechanines kumštelių sistemas. Šios sistemos veikė gerai, tačiau su aiškiais apribojimais. Su kiekvienu gaminio keitimu, fotoaparatą reguliuojate rankiniu būdu. Mažėjant kameros sekėjų, mažėja laikas. Laikui bėgant dėl to produkcijos kokybė vis blogėjo.
Nauja mašina beveik visiškai nukreipta prie servo{0}}varomų konstrukcijų. Kiekviena pagrindinė stotis-plėvelės tiektuvas, sandarinimo juosta, pjaustytuvas, lankstymo mašina ir maišų kroviklis-turi savo servo variklį. Centrinis judesio valdiklis koordinuoja visa tai. Tai pašalina mechaninį ryšį tarp stočių. Tai taip pat leidžia per kelias sekundes skaitmeniniu būdu pakeisti laiko nustatymus. Jums nereikia perkonfigūruoti dalykų rankomis.
IEEE Transactions in Industrial Informatics tyrimas rodo, kad servo-pagrįstos pakavimo mašinos pasiekė 99,2 % mechaninio prieinamumo per 30 darbo dienų iš eilės. Kumeliu varomos mašinos yra tik 94,5%. Šis skirtumas-beveik 5 procentiniai punktai-reiškia tūkstančiais daugiau bagažo per pamainą (IEEE, 2021).
Toks prastas patikimumas nėra geras prekybos centrų maišelių gamintojams. Tai lemia, ar susidursite ar praleisite savaitinį pristatymą į parduotuvės paskirstymo centrą.

Nuolatinis medžiagų pristatymas naudojant „Flying Connection“.
Didžiausia maišų{0}}prie-nugaros problema yra riedėjimas. Standartiniai bakalėjos maišeliai, sukami polimerinėje plėvelėje, visu greičiu gali trukti 20–45 minutes. Kai slinkimas baigiasi, aparatas arba sustoja, arba, jei turi tinkamą sistemą, atlieka skraidantį sujungimą.
Kai važiuojantis volas beveik tuščias, skrydžio sujungimo sistema jį suranda. Jis pagreitino naują ritinį, kad atitiktų greitį. Tada senų ritinių galus priklijuokite prie naujųjų pradžios. Visas procesas nesustabdo tinklo ir nesustabdo išvesties. Mašinose be šios funkcijos kiekvienam ritinio keitimui reikia 3–7 minučių prastovos. Tai prilygsta 40–90 minučių prarastos gamybos per vieną pamainą.
Jungtinių Tautų Maisto ir žemės ūkio organizacija (FAO) savo techninėse gairėse dėl pakavimo medžiagų efektyvumo nurodo, kad automatinės sujungimo sistemos sumažina medžiagų atliekų kiekį apie 2,5%. Jie taip pat gali žymiai pagerinti bendrą įrangos efektyvumą atliekant masinės konversijos operacijas (FAO, 2022).
Automatizuotas ritininis įkėlimas ir žiniatinklio gijų kūrimas
Be sujungimo, naujo plėvelės ritinio uždėjimas ant atlaisvinimo stovo yra dar vienas būdas sulėtinti greitį. Visas bakalėjos maišelių ritinys sveria nuo 800 iki 1200 kilogramų. Rankiniu būdu pakrauti ir iškrauti reikia šakinio krautuvo, dviejų darbuotojų ir 10–15 minučių prastovos.
Naujaprekybos centrų maišelių gamybos mašinasistemos turi elektrinį barstytuvą ir hidraulinę arba pneumatinę griebtuvo sistemas. Jie gali nuimti naujus volelius tiesiai nuo tiekimo konvejerio. Kai susiuvimas bus baigtas, operatorius pradeda automatizuotą tinklo siūlų seką. Jis bus užsandarintas per mašinos šokių volelį, sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą sulankstomą grandinę su diržu-. Nereikia traukti rankomis. Tai sumažina siūlų apdorojimo laiką nuo 15 minučių iki mažiau nei 3 minučių. Taip pat pašalinama rizika susižaloti darbuotojams, kai tinklas traukiamas per mašiną, kuri yra gamybos įtempta.
Šilumos valdymas esant nuolatinei apkrovai
Heat Seal Bar aušinimas ir temperatūros stabilumas
Plastikiniai bakalėjos maišeliai sandarinami šiluma. Kiekvienam sandarinimo ciklui reikalingas 160-200 laipsnių sandarinimo strypas. Jis paspaudžia plėvelę ir atitraukė ją atgal. 400 maišelių per minutę greičiu plomba cirkuliuoja beveik septynis kartus per sekundę. Jei netinkamai valdysite šilumą, juostos temperatūra kils kartu su karščiu. Tai veda prie per-sandarinimo, dėl kurio susilpnėja plėvelė šalia sandariklio. Priešingu atveju tai sukels nepakankamą sandarumą ir silpną sukibimą.
Puikiai{0}}sukurtas prekybos centrų maišelių gamintojas tai sutvarko naudodamas aktyvius aušinimo sandariklius. Baro aušinimo kanaluose yra kontroliuojamos temperatūros-skysčių, dažniausiai vandens arba vandens -glikolio mišinio. Tai sunaudoja perteklinę šilumą tarp ciklų. Termoporos jutikliai perduoda temperatūros reguliatorių realiu laiku-keliuose strypo taškuose. Tada valdiklis pakeičia šildytuvo galią milisekundėmis.
Žurnale „Journal of Manufacturing Science and Engineering“ paskelbtame tyrime nustatyta, kad nuolatinio terminio sandarinimo sistemose aktyvi temperatūros kontrolė sumažino sandarinimo stiprumo svyravimus 60 %, palyginti su pasyvios konvekcijos{1}}aušinimo strypais. Taip pat praktiškai pašalinami šaltojo sandarinimo defektai, atsirandantys didelės spartos neaušintose sistemose (ASME, 2020).
Guolių ir pavaros šiluminis stebėjimas
Nuolat veikiant įkaista ne tik sandarinimo stotyje, bet ir besisukančiose mašinos dalyse. Guoliai, sandarinimo kumšteliai ir pjovimo stovas ant pagrindinių pavaros velenų įkais esant stabiliai apkrovai. Jei neatsargiai, guolio perkaitimas gali sugadinti tepalinę alyvą. Tai pagreitina nusidėvėjimą ir gali sukelti didelių gedimų.
Didelio{0}}našumo mašinose pagrindinėse guolių vietose montuojami temperatūros jutikliai. Kai darbinė temperatūra viršija nustatytą ribą, valdymo sistema pasigirs aliarmo signalu. Kai kuriais atvejais pati sistema sulėtina gamybą ir aušina dalis. Taip išvengsite gedimų be prastovų.
Nuspėjamoji techninė priežiūra ir darbo laiko inžinerija
Būsenos stebėjimas naudojant vibracijos analizę
Skirtumas tarp planinės priežiūros ir neplanuoto gedimo yra pagrindinis nuolatinės gamybos matas. Netikėti pakavimo linijos gedimai gali kainuoti daugiau nei 200 USD už minutę prarastos produkcijos. Tai taip pat sukelia pristatymo vėlavimą.Prekybos centro maišelių gamybos mašinaįrenginiai yra skirti veikti 24 valandas per parą ir turi aptikti problemas prieš joms atsirandant.
Šiuolaikinėse mašinose pagrindinėse dalyse naudojami akselerometrai. Daugiausia guolis, pavarų dėžė, servo varikliai ir pjovimo agregatas. Šie jutikliai nuolat aptinka vibracijos signalus. Kai pradeda trūkinėti guolis arba trūkinėti krumpliaratis, vibracijos dažnio modelis akivaizdžiai pasikeičia. Mašininio-mokymosi programos, treniruojamos įprastu vibracijos režimu, gali aptikti šiuos pokyčius likus kelioms dienoms ar net savaitėms anksčiau nei dalys iš tikrųjų sugenda.
Tai Tarptautinė standartizacijos organizacija, kuriai taikomas ISO 10816. Šiame standarte pateikiamos pramoninių mašinų vibracijos stiprumo vertinimo taisyklės. Mašinos, sukurtos nepertraukiamam naudojimui, paprastai siekia, kad vibracijos lygis būtų mažesnis už ISO 10816 zonos ribą. Jie automatiškai įspėja, kai rodmuo patenka į B (ISO, 2017).
Įrankių nusidėvėjimo valdymas
Pjovikliai ir strypų paviršiai yra susidėvėjusios dalys. Didelės spartos maišelių gamintojo volframo karbido pjovimo briauną gali reikėti pakeisti arba poliruoti po 8–12 mln. ciklų. Tai yra apie 2-3 savaites nepertraukiamos gamybos. Numatymo sistema nelaukia prastos pjovimo kokybės, o apskaičiuoja bendrą pjovimo ciklą nuo paskutinio įrankio keitimo. Tada pakeitimas suplanuojamas per numatytą techninės priežiūros laiką.
Šis metodas, kartu su statistiniais proceso kontrolės duomenimis apie maišelio dydžio tikslumą, leidžia techninės priežiūros komandai pakeisti formą prieš pradedant prastėti kokybei. Taip ne tik prailginsite įrankio tarnavimo laiką, bet ir nepagaminsite prastesnių gaminių.
Gamybos greičio kokybės užtikrinimas
Inline Vision sistemos
Masinė gamyba yra nenaudinga, jei gamyba neatitinka taisyklių. Rankinis mėginių ėmimas, kai kas 500 ar 1000 vnt. paimamas patikrinimui maišelis, nefiksuoja atsitiktinių defektų, atsirandančių tarp patikrinimų.
Prekybos centro maišelių gamybos mašinamodeliuose yra integruotos regėjimo sistemos, skirtos nuolatinei gamybai. Jie patikrina kiekvieną maišą, kai jis palieka pjaustymo stotį. Didelės spartos{2}}kamera visu greičiu fiksuoja plombos plotą, tvarko ribą ir bendrą maišelio dydį. Vaizdo apdorojimo programa kiekvieną maišelį lygina su etaloniniu modeliu. Jie žymi tokias problemas kaip neužbaigti sandarikliai, trūkstamos rankenos įpjovos, dydžio klaidų ribos arba nešvarūs paviršiai.
Europos standartizacijos komiteto (CEN) techninė specifikacija CEN/TS 15901 susijusi su automatine optine patikra pakuočių gamyboje. Rekomenduojame 100 % internetu patikrinti gaminius, kurių konstrukcijos gedimai gali kelti pavojų vartotojų saugai. Geras pavyzdys yra maisto prekių krepšiai, kuriuose vežami sunkūs ar karšti daiktai (CEN, 2021).
Energijos vartojimo efektyvumas esant nuolatinei apkrovai
Ištisas savaites dirbant su mašina reikia daug energijos. Didelės spartos maišelių gamybos linijos gali veikti nuo 25 iki 40 kW. Todėl energijos vartojimo efektyvumas yra svarbus ir aplinkai, ir biudžetui.
Servo{0}}varomos mašinos natūraliai yra efektyvesnės nei hidraulinės ar pneumatinės. Jie naudoja energiją tik tada, kai ir ten, kur jos reikia. Regeneracinė servo pavara sugauna energiją iš lėtų žingsnių, pvz., kai sandarinimo juosta atitraukiama atgal. Jie siunčia energiją atgal į mašinos maitinimo sistemą. Be to, atsarginis energijos valdymas per trumpą laiką išjungia nepageidaujamas dalis, pvz., šildytuvus, konvejerio juostas ir žibintus. Tai sumažins energijos švaistymą pertraukos metu.
Išvada
Masinės gamybos poreikio patenkinimas nėra greitesnių mašinų kūrimas. Tam reikia visos sistemos{1}}požiūrio, kuriame atsižvelgiama į visas įmanomas kliūtis. Šie veiksmai apima medžiagų padavimą, šilumos kontrolę, dalių susidėvėjimą, kokybės patikrinimus ir energijos naudojimą. Prekybos centrų maišeliai užtikrina stabilią gamybą dėl servo-varomo tikslumo, automatinio ritinėlių tvarkymo, aktyvaus šilumos valdymo, nuspėjamos priežiūros ir internetinės kokybės patikros. Visa tai veikia kartu, kad maišeliai tekėtų kelių šimtų per minutę greičiu, pamainomis ir be jokios pagalbos. Puikiai-sureguliuotaprekybos centrų maišelių gamybos mašinasinchronizuoja visas šias sistemas, kad būtų pasiektas nuoseklus išėjimas, išlaikant maišelio vientisumą kiekviename įrenginyje.
Kadangi mažmeninės prekybos tiekimo grandinės reikalauja trumpesnių pristatymo terminų ir pristatymo grafikų, šios įrangos inžinerinis sudėtingumas bus dar svarbesnis lanksčių pakuočių gamybos sąnaudoms ir našumui.
Nuorodos
IEEE. (2021).Servo{0}}pakavimo mašinos: patikimumo ir tinkamumo analizė nuolatinėje gamybos aplinkoje. IEEE Transactions on Industrial Informatics, 17(8), 5462-5471.
FAO (Jungtinių Tautų Maisto ir žemės ūkio organizacija) (2022).Techninės gairės dėl pakavimo medžiagų efektyvumo mažmeninėje maisto tiekimo grandinėje. Roma: FAO.
Amerikos mechanikos inžinierių draugija (ASME) (2020).Aktyvus terminis reguliavimas nuolatinio terminio sandarinimo sistemose: poveikis sandarinimo stiprumui. Gamybos mokslo ir inžinerijos žurnalas, 142(11), 111004.
ISO (Tarptautinė standartizacijos organizacija 2017).ISO 10816: mechaninė vibracija-Mašinos vibracijos įvertinimas matuojant nesisukančias dalis. Ženeva: Tarptautinė standartizacijos organizacija.
CEN (Europos standartizacijos komitetas) (2021).CEN/TS 15901: Automatinis optinis tikrinimas pakuočių gamyboje{1}}reikalavimai ir bandymo metodai. Briuselis: CEN.